
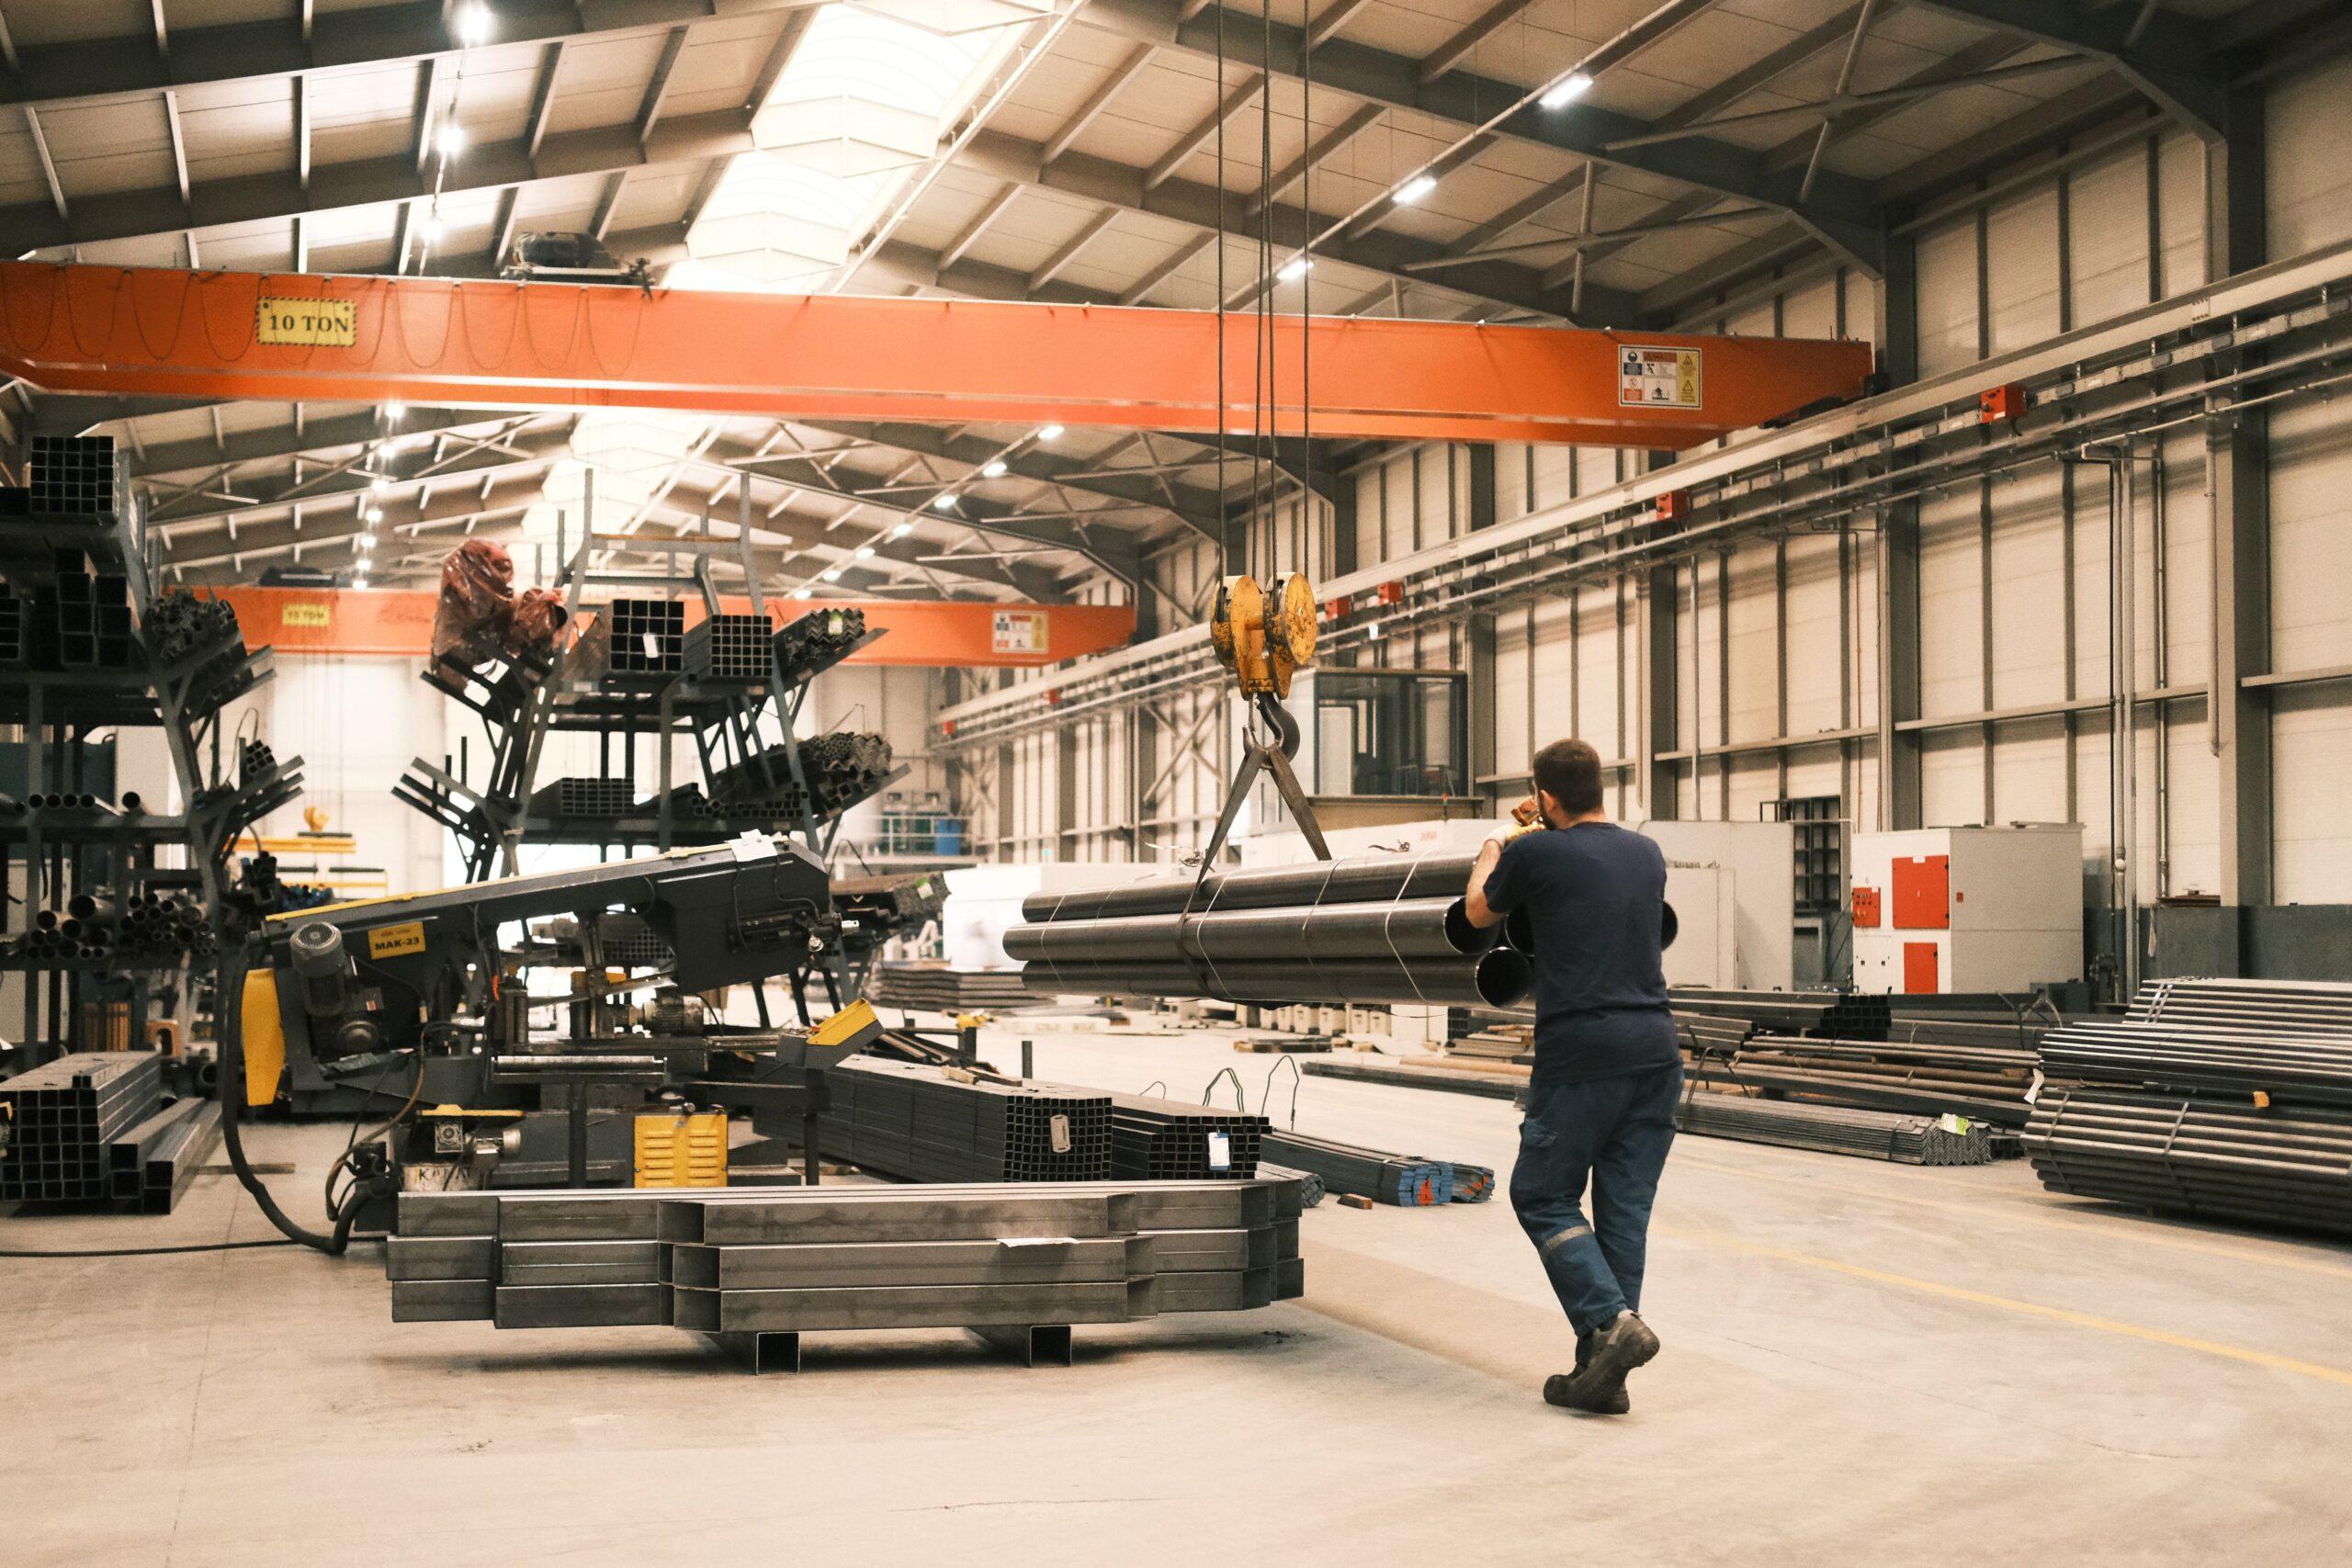
Wyobraźmy sobie typowy dzień w mieście. Przechodzimy obok przystanku z łukowym zadaszeniem, mijamy latarnię z cylindrycznym słupem, wchodzimy do hali sportowej, której dach wspiera się na stalowych łukach. Wszystkie te konstrukcje mają wspólny mianownik: ich kluczowe elementy powstały z płaskich arkuszy blachy, którym nadano krzywiznę na specjalistycznych maszynach. Proces ten nosi nazwę walcowanie blachy i jest jedną z najczęściej stosowanych metod kształtowania metali w przemyśle i rzemiośle.
Od płaskiego arkusza do gotowego kształtu – jak to działa w praktyce?
Zasada jest intuicyjna. Arkusz blachy podawany jest między zestaw obracających się rolek, które stopniowo wyginają materiał. Operator kontroluje odległość między rolkami, a tym samym promień powstającej krzywizny. Cały proces przypomina nieco przepuszczanie ciasta przez wałki, tyle że zamiast mąki mamy stalowy arkusz o grubości od jednego do nawet kilkudziesięciu milimetrów.
Maszyny do tego celu występują w kilku wariantach. Najprostsze posiadają trzy rolki i sprawdzają się przy elementach, które nie wymagają ekstremalnej precyzji. Bardziej zaawansowane, z czterema rolkami, pozwalają na dokładniejszą kontrolę kształtu, szczególnie przy krawędziach arkusza, które w prostszych maszynach mają tendencję do pozostawania płaskimi.
Liczba przejść przez walce zależy od tego, jak mały promień chcemy uzyskać i jak gruby jest materiał. Cienka blacha stalowa o grubości dwóch milimetrów może wymagać zaledwie paru powtórzeń. Gruba płyta o grubości kilkunastu milimetrów będzie potrzebowała wielokrotnego przepuszczenia, za każdym razem z delikatną korektą ustawień maszyny.
Kto zamawia walcowane elementy i do czego?
Krąg odbiorców jest znacznie szerszy, niż mogłoby się wydawać. To nie tylko wielkie fabryki i koncerny budowlane.
Firmy budowlane i instalacyjne
Kanały wentylacyjne, rury osłonowe, obudowy kominów, łukowe nadproża i zadaszenia to codzienność firm działających na lokalnym rynku budowlanym. Każda niestandardowa średnica czy nietypowy promień łuku oznacza konieczność zamówienia elementu formowanego indywidualnie. Gotowe wyroby katalogowe nie zawsze pasują do konkretnego projektu, a przeróbka na budowie to strata czasu i materiału.
Warsztaty ślusarskie i rzemieślnicze
Ślusarz realizujący zamówienie na bramę wjazdową z ozdobnymi łukami, balustradę z zaokrąglonymi elementami czy obudowę grilla potrzebuje precyzyjnie wygiętych fragmentów blachy. Samodzielne formowanie na zimno za pomocą młotka i formy to opcja przy bardzo cienkich materiałach, ale przy grubościach powyżej dwóch milimetrów jedynym rozsądnym rozwiązaniem jest zlecenie walcowania.
Rolnictwo i gospodarka lokalna
Zbiorniki na wodę, pasze czy nawozy, osłony maszyn rolniczych, cylindryczne silosy na zboże — w gospodarstwie często pojawiają się potrzeby, które rozwiązuje właśnie element z walcowanej blachy. Naprawa pękniętego zbiornika bywa tańsza i szybsza niż zakup nowego, jeśli warsztat potrafi wywalcować i zespawać brakujący segment.
Producenci mebli i wyposażenia
Metalowe nogi stołów o łukowatym profilu, cylindryczne donice miejskie, okrągłe osłony na doniczki w restauracjach czy zaokrąglone elementy lad sklepowych — branża meblarska i aranżacyjna coraz chętniej sięga po formowane blachy jako alternatywę dla odlewów i profili giętych.
Czym walcowanie różni się od gięcia?
To pytanie pojawia się często i warto je wyjaśnić, bo obie metody bywają mylone. Gięcie na prasie krawędziowej daje ostry, kątowy załom: blacha jest płaska, potem następuje wyraźna krawędź zgięcia, a za nią znów płaska powierzchnia. Walcowanie natomiast nadaje materiałowi ciągłą, równomierną krzywiznę bez ostrych krawędzi.
Istnieje też technika pośrednia, tak zwane gięcie segmentowe, w której seria krótkich zagięć na prasie imituje łuk. Efekt z daleka wygląda jak krzywa, ale z bliska widać wieloboczny profil. Przy dużych promieniach to akceptowalne rozwiązanie. Przy małych promieniach i elementach widocznych z bliskiej odległości jedynie walcowanie daje naprawdę gładki, okrągły kształt.
Co wpływa na jakość gotowego elementu?
Precyzja walcowania nie zależy wyłącznie od maszyny. Równie ważny jest materiał wyjściowy i przygotowanie zamówienia.
Gatunek stali ma znaczenie, ponieważ każdy metal po zdjęciu z walców zachowuje się inaczej. Stal nierdzewna ma silną tendencję do sprężynowania, czyli częściowego powrotu do płaskiego kształtu po zakończeniu formowania. Operator musi to uwzględnić, walcując element na nieco mniejszy promień, niż docelowy. Aluminium z kolei jest miękkie i przy zbyt agresywnych ustawieniach może się nierównomiernie rozciągnąć lub zarysować.
Grubość arkusza determinuje siłę potrzebną do odkształcenia i minimalny promień, jaki da się uzyskać bez ryzyka pęknięcia. Zbyt mały promień w stosunku do grubości to prosta droga do mikropęknięć na zewnętrznej stronie łuku, które osłabiają konstrukcję i z czasem prowadzą do awarii.
Kierunek walcowania hutniczego też bywa istotny. Blacha walcowana wzdłuż kierunku produkcji hutniczej zachowuje się inaczej niż ta sama blacha formowana w poprzek. W praktyce oznacza to, że przy krytycznych elementach warto uzgodnić z wykonawcą orientację arkusza przed cięciem.
Jak przygotować zamówienie, żeby uniknąć problemów?
Dobra komunikacja z zakładem realizującym zlecenie oszczędza czas obu stronom. Przed złożeniem zamówienia warto przygotować kilka informacji.
Podstawą jest określenie promienia krzywizny lub średnicy gotowego elementu. Jeśli zamawiamy fragment cylindra (np. połówkę rury), potrzebna jest średnica wewnętrzna lub zewnętrzna oraz kąt rozwarcia. Przy łukach konstrukcyjnych kluczowy jest promień i długość łuku.
Równie ważne jest podanie gatunku i grubości blachy. Zakład może sam zaproponować optymalny materiał, ale potrzebuje wiedzieć, w jakich warunkach element będzie pracował: na zewnątrz, w środowisku wilgotnym, w kontakcie z chemikaliami czy w wysokiej temperaturze.
Warto też ustalić tolerancję. Idealna okrągłość na całej długości elementu jest trudna do osiągnięcia, szczególnie przy krawędziach. Przy wyborze wykonawcy warto stawiać na zakłady, w których walcowanie blachy realizowane jest na maszynach pozwalających na bieżącą kontrolę krzywizny, bo to przekłada się bezpośrednio na dokładność gotowego wyrobu.
Czy walcowanie się opłaca przy małych zamówieniach?
Wielu przedsiębiorców i rzemieślników waha się przed złożeniem zamówienia na pojedynczą sztukę, obawiając się wygórowanej ceny. W rzeczywistości przygotowanie walców do pracy zajmuje stosunkowo niewiele czasu w porównaniu z innymi metodami formowania metali. Nie potrzeba kosztownych matryc ani form, jak w przypadku tłoczenia. Nie trzeba programować skomplikowanych ścieżek narzędzia, jak przy obróbce skrawaniem.
Dlatego nawet jednostkowe zamówienie, jeden segment zbiornika, jedna obudowa czy jeden łuk konstrukcyjny, jest realizowane w rozsądnej cenie i krótkim terminie. To sprawia, że walcowanie pozostaje dostępne nie tylko dla przemysłu, ale też dla małych firm, warsztatów i indywidualnych zleceniodawców, którzy potrzebują jednego konkretnego elementu do swojego projektu.
Podsumowanie
Zaokrąglone elementy metalowe towarzyszą nam wszędzie, od infrastruktury miejskiej po wyposażenie domów i gospodarstw. Za ich powstanie odpowiada proces, który od dziesięcioleci pozostaje jedną z najbardziej uniwersalnych metod kształtowania blach. Niezależnie od skali potrzeb, od jednej sztuki po dużą serię, współpraca z doświadczonym zakładem pozwala uzyskać element dopasowany do konkretnego zastosowania, bez kompromisów w kwestii kształtu i wytrzymałości.